

Lakierowanie kurtynowe i lakierowanie zanurzeniowe dla precyzyjnych powierzchni
Polewanie i lakierowanie zanurzeniowe należą do technologii powlekania, które umożliwiają całkowite zwilżenie powierzchni przedmiotu obrabianego. W procesie polewania element jest zalewany określonym strumieniem materiału lakierniczego, podczas gdy lakierowanie zanurzeniowe odbywa się poprzez całkowite zanurzenie w materiale lakierniczym. Oba procesy są odpowiednie dla systemów o niskiej lepkości i zapewniają niezawodne przygotowanie powierzchni, nawet w przypadku złożonych geometrii. Możemy doradzić, kiedy polewanie lub lakierowanie zanurzeniowe jest właściwym rozwiązaniem dla danego zastosowania.
Systemy lakierowania kurtynowego VEN FLOW firmy Venjakob
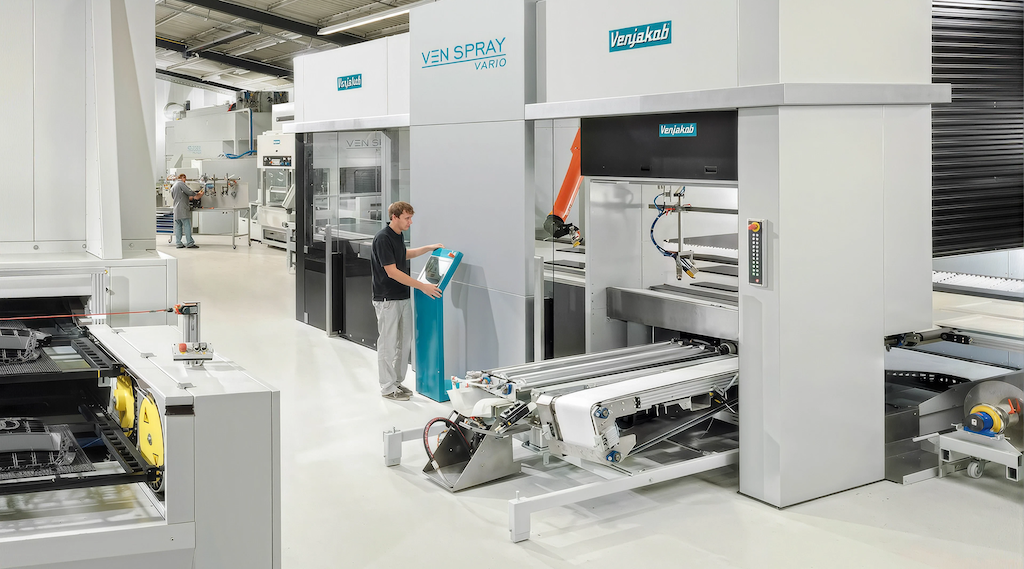
Nasze systemy lakierowania kurtynowego VEN FLOW działają w oparciu o metodę nadmiarowego zalewania i uzyskują jednolite przygotowanie powierzchni w procesie ciągłym. Części profilowe, panele i komponenty są całkowicie zwilżane, a nadmiar materiału lakierniczego spływa w kontrolowany sposób i jest zawracany do obiegu zamkniętego. Systemy polewania nadają się do powłok hydrofobowych, glazur i podkładów o niskiej lepkości, a dzięki modułowej konstrukcji można je elastycznie zintegrować z przemysłowymi liniami produkcyjnymi.
Do systemów powlekania kurtynowego VEN FLOW


Materiały i systemy lakiernicze w lakierowaniu kurtynowym
Proces lakierowania kurtynowego i lakierowania zanurzeniowego są przeznaczone dla mediów powłokowych o niskiej lepkości, które umożliwiają uzyskanie jednolitych wzorów przepływu i czystych krawędzi.
- Podkłady cienkowarstwowe
- Glazury do drewna i materiałów drewnopochodnych
- Hydrofobowe powłoki do elementów elewacji
- Systemy na bazie wody i o niskiej zawartości rozpuszczalników
- Funkcjonalne powłoki ochronne


Jak działa lakierowanie kurtynowe?
W procesie lakierowania kurtynowego określony strumień materiałów lakierniczych przepływa całkowicie przez obrabiany przedmiot. Nadmiar materiału spływa w kontrolowany sposób, jest filtrowany i ponownie wykorzystywany w obiegu zamkniętym. Proces ten jest przeznaczony do elementów liniowych i profilowanych i zapewnia stabilne, powtarzalne wzory uszlachetniania - nawet przy dużych prędkościach linii.
Jak działa lakierowanie zanurzeniowe?
Lakierowanie zanurzeniowe polega na całkowitym zanurzeniu obrabianego przedmiotu w materiale lakierniczym. Oznacza to, że nawet trudno dostępne obszary mogą być niezawodnie zwilżone. Nadaje się do systemów o niskiej lepkości i komponentów, które wymagają uszlachetniania powierzchni dookoła, w tym ukrytych geometrii.
Kiedy lakierowanie zanurzeniowe lub lakierowania kurtynowe ma sens?
Powlekanie zanurzeniowe jest szczególnie odpowiednie dla procesów ciągłych i elementów, które mogą być łatwo transportowane w liniach zanurzeniowych. Lakierowanie zanurzeniowe jest preferowaną metodą, gdy należy wziąć pod uwagę wewnętrzne struktury lub geometrie, które muszą być całkowicie zwilżone. Decydującymi czynnikami są orientacja elementu, wymagane pokrycie dookoła i dostępna objętość materiału.
Jakie parametry wpływają na jakość powłoki w procesie lakierowania kurtynowego i lakierowania zanurzeniowego?
Jakość powłoki zależy od kilku czynników związanych z procesem, w tym lepkości medium, temperatury, natężenia przepływu, zwilżania podłoża i czasu ociekania. W procesie lakierowania kurtynowego wpływ ma również wysokość przepływu medium i kontrola przepływu. W lakierowaniu zanurzeniowym, prędkość zanurzania, czas utrzymywania i kąt kapania mają wpływ na wynik. Precyzyjna kontrola procesu ma kluczowe znaczenie dla powtarzalnych wyników uszlachetniania.
Jak różne geometrie przedmiotu obrabianego wpływają na wybór procesu?
Elementy liniowe i profilowane korzystają z procesu lakierowania kurtynowego, ponieważ przepływ materiałów lakierniczych sprzyja równomiernemu zwilżaniu. Elementy o wewnętrznej geometrii, z wyfrezowanymi wgłębieniami lub szczelinami często wymagają lakierowania zanurzeniowego, ponieważ tylko całkowite zanurzenie może niezawodnie dotrzeć do ukrytych struktur. Decyzja jest podejmowana na podstawie złożoności geometrycznej, orientacji komponentu i pożądanego pokrycia.


Chętnie doradzimy
Chcesz dowiedzieć się więcej o naszych systemach, procesach lub rozwiązaniach - a może masz już na myśli konkretny projekt? Nasze osoby kontaktowe służą fachową poradą, wiedzą techniczną i wieloletnim doświadczeniem.

Gert große Deters
Kierownik jednostki biznesowej dla przemysłu ogólnego i motoryzacyjnego
Telefon: +49 5242 9603-184E-mail: ed.bokajnev@sretedessorg.treg

Christian Streit
Dyrektor Działu Drewna i Materiałów Budowlanych
Telefon: +49 5242 9603-162E-mail: ed.bokajnev@tierts.naitsirhc


