

Venjakob Umwelttechnik
Gute Abluft bei wenig Energieeinsatz
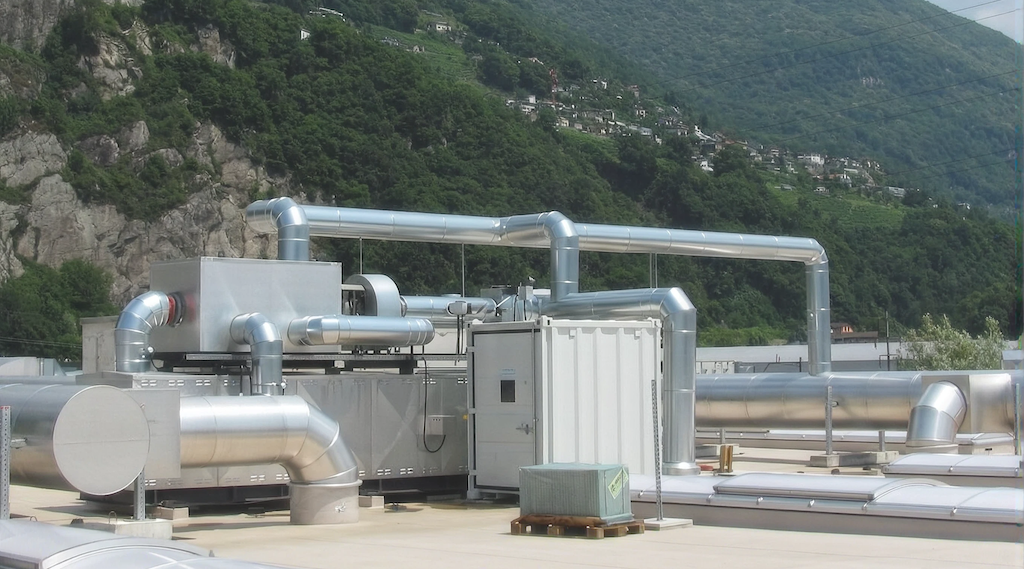
Regenerative thermische Oxidationsanlagen, kurz RTO, gelten als besonders energieeffizient bei hoher Reinigungsleistung. Für Dirk Jackisch, Geschäftsführer der Venjakob Umwelttechnik in Sarstedt, gehören sie derzeit zu den am meisten nachgefragten Anlagen für die Abluftreinigung. Nachfolgend erläutert er die Stärken und Grenzen der RTO und warum sie auch bei der Aufbereitung von Biogas zu Biomethan eine wichtige Rolle spielen.
Industriebetriebe und Betreiber von Biogasanlagen müssen ihre Abluft so reinigen, dass die geltenden Emissionsgrenzwerte eingehalten werden. Dafür stehen unterschiedliche Nachverbrennungsverfahren zur Verfügung. Welche Technik geeignet ist, richtet sich nach den Inhaltsstoffen, der Schadstoffkonzentration und der Betriebsweise. Venjakob Umwelttechnik liefert Nachverbrennungsanlagen an Unternehmen unterschiedlicher Branchen. Weitere typische Einsatzfelder sind die Lackier- und Beschichtungsindustrie, Druckereien und Verpackungshersteller sowie Automotive, die Holz-, Möbel-, Kunststoff-, Chemie- und Baustoffindustrie.
Auf die Wärmerückgewinnung kommt es an
Nachverbrennungsanlagen oxidieren organische Bestandteile in der Abluft zu Kohlendioxid und Wasser. Dafür sind je nach Verfahren unterschiedlich hohe Temperaturen erforderlich. Die klassische thermische Nachverbrennung (TNV) arbeitet bei mehr als 760 Grad Celsius. Bei der katalytischen Nachverbrennung (KNV) kann die Temperatur deutlich niedriger ausfallen, da die Oxidation an einem Katalysator lediglich Temperaturen von 280 bis 350 Grad Celsius benötigt. Die RTO arbeitet zwischen 830 und 850 Grad Celsius und wird dabei auf hohe Energieeffizienz ausgelegt. Wie das geht? Keramische Speichermassen nehmen die Wärme der gereinigten Abluft auf und übertragen sie auf die eintretende Rohluft. „Auf diese Weise lassen sich Wärmerückgewinnungsgrade von mehr als 95 Prozent erreichen. Enthält die Abluft ausreichend brennbare Bestandteile, liefert deren Oxidation die erforderliche Energie. So kann nach dem Aufheizen und bei ausreichender Konzentration der Abluft nahezu ohne zusätzlichen Brennstoff gearbeitet werden“, erklärt Dirk Jackisch.
Jedes Verfahren hat seine Berechtigung
Diese Vorteile kann die RTO jedoch nicht bei jeder Anwendung ausspielen. Staub, kondensierende oder klebrige Bestandteile können die keramischen Wärmespeicher belasten. Bei kleinen Abluftmengen, kurzen Betriebszeiten oder häufigen Starts kann zudem der Aufwand für Investition und Aufheizung gegen das Verfahren sprechen. „Am Anfang steht immer die Analyse des Abluftstroms. Erst wenn Volumen, Inhaltsstoffe und Betriebsweise bekannt sind, lässt sich das technisch und wirtschaftlich geeignete Verfahren auswählen“, betont Jackisch. So würde eine TVN zwar mehr Brennstoff benötigen, wenn eine schwach belastete Abluft auf hohe Temperaturen gebracht werden muss. Dafür sei sie robust gegenüber wechselnden Inhaltsstoffen, schwankenden Konzentrationen und Partikeln. Die KNV, die mit deutlich niedrigeren Temperaturen arbeitet, könne bei gleichmäßig zusammengesetzter Abluft energieeffizient sein. Der Abluftreinigungsexperte weist darauf hin, dass bestimmte Inhaltsstoffe den Katalysator schädigen oder seine Wirkung beeinträchtigen können.
Nachfrage aus der Biomethanaufbereitung
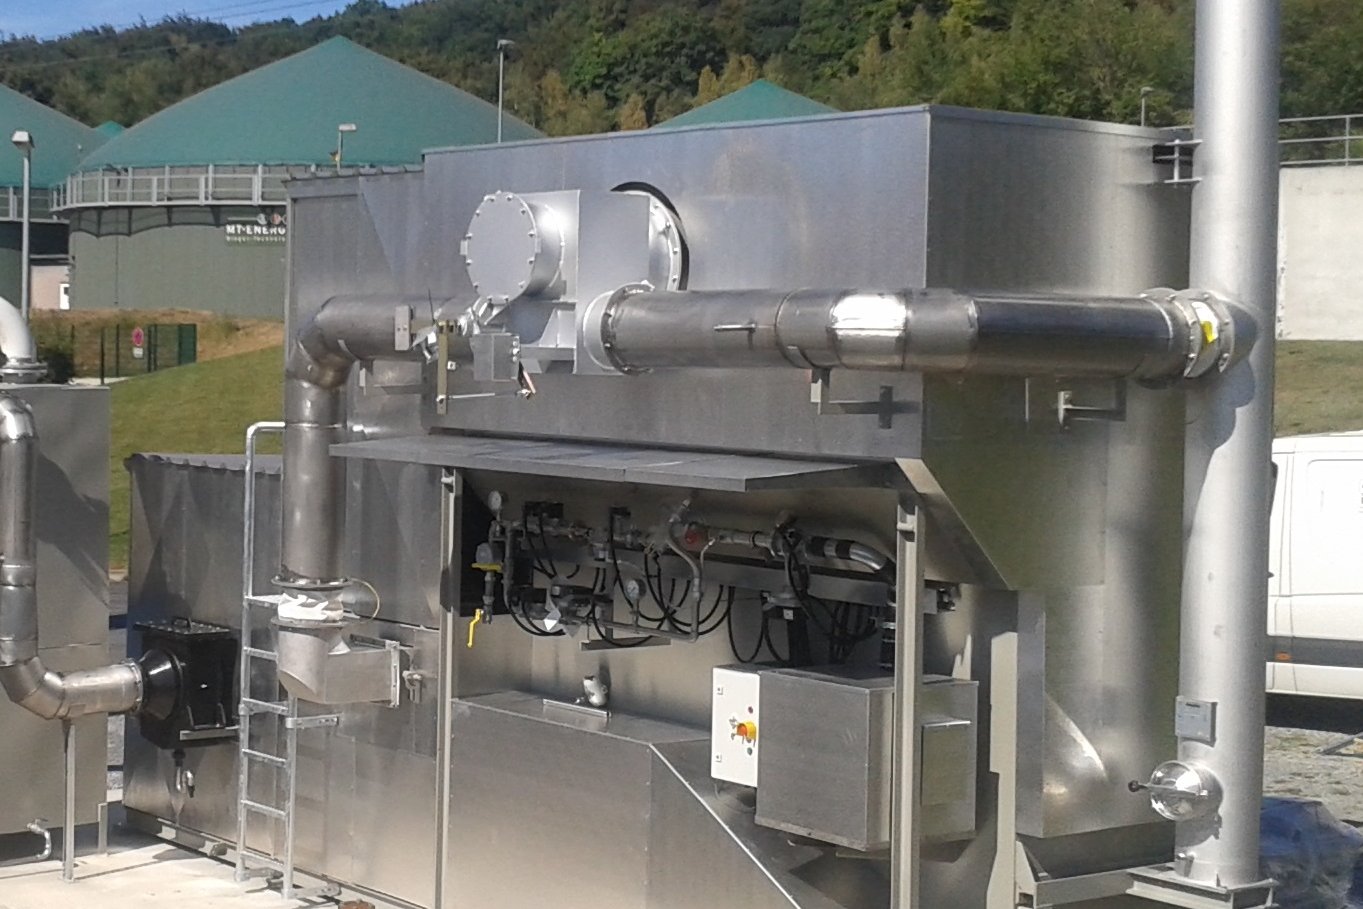
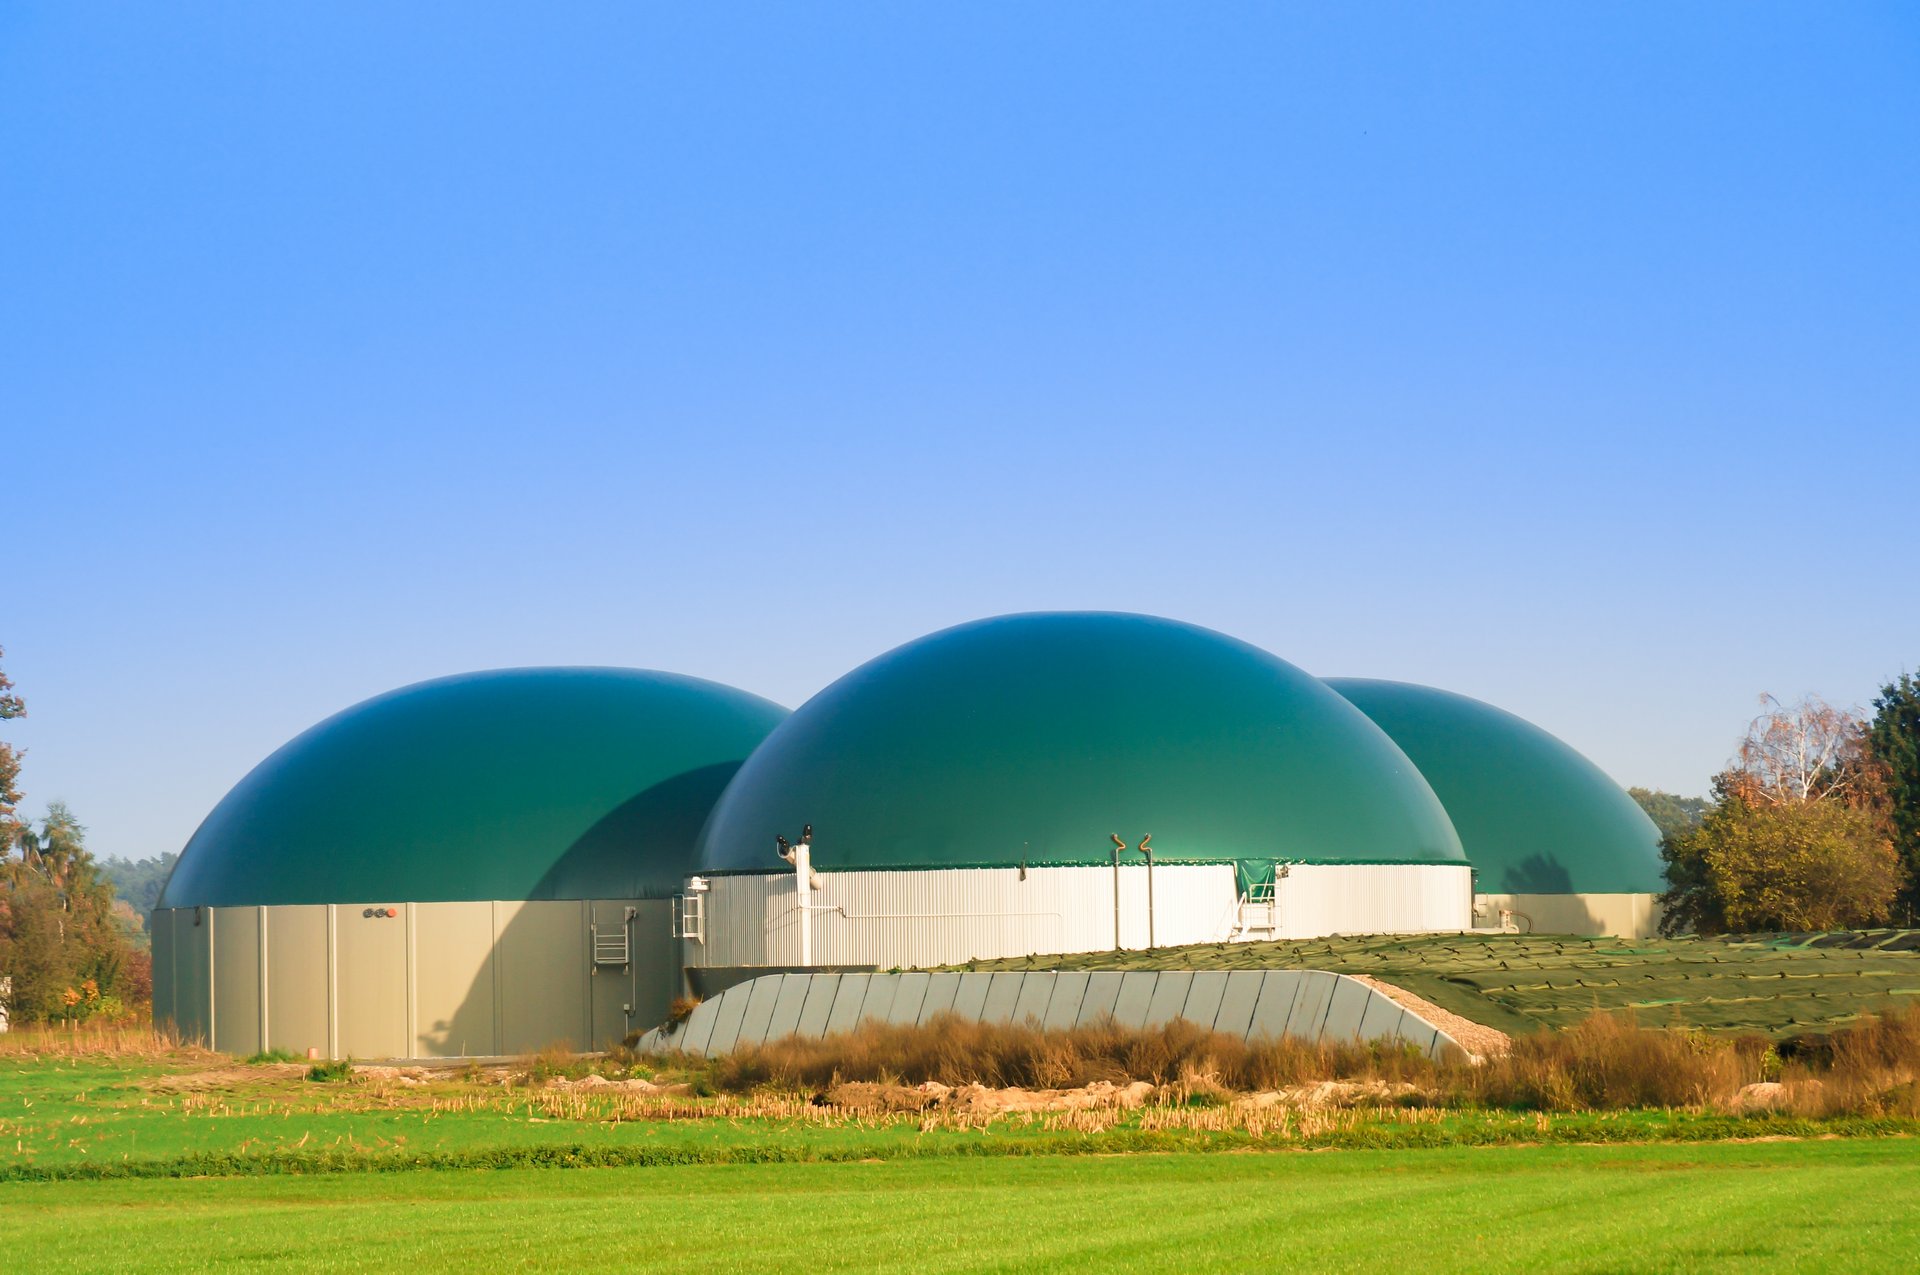
Ein wachsendes Einsatzgebiet für RTO-Anlagen ist die Aufbereitung von Biogas zu Biomethan. Damit nimmt auch der Bedarf an technisch zuverlässigen Lösungen zur Behandlung belasteter Abluft- und Schwachgasströme zu. Während der deutsche Gesamtbestand an Biogasanlagen seit Jahren weitgehend stagniert, wächst die Zahl der Anlagen zur Aufbereitung von Biogas zu Biomethan vor allem auf europäischer Ebene deutlich. Nach Angaben von Gas Infrastructure Europe (GIE) und European Biogas Association (EBA) hat sich Anzahl europäischer Biomethananlagen seit 2020 von 729 auf 1678 erhöht, das entspricht einem Wachstum von rund 130 Prozent.
Rohbiogas besteht überwiegend aus Methan und Kohlendioxid und enthält weitere Begleitstoffe. Für die Einspeisung in das Gasnetz muss es so aufbereitet werden, dass es die geforderte Gasqualität erreicht. Bei der Abtrennung des Kohlendioxids entsteht je nach Aufbereitungsverfahren ein Rest- oder Schwachgasstrom, der noch Methan enthalten kann. Dieser sogenannte Methanschlupf soll möglichst gering sein, da Methan ein besonders klimawirksames Treibhausgas ist. Für die Behandlung solcher Schwachgase nennt der Leitfaden „Biogasaufbereitung und -einspeisung“ unter anderem die katalytische Nachverbrennung, die RTO und spezielle Schwachgasbrenner.
„Wir haben schon etliche Biogasanlagen mit unseren Anlagen ausgestattet. Derzeit verzeichnen wir jedoch eine verstärkte Nachfrage aus der Biomethanbranche, was sicherlich damit zu tun hat, dass erneuerbares Gas zukünftig immer häufiger das fossile Erdgas ersetzen soll“, erläutert Jackisch. Das Europäische Programm REPowerEU sieht beispielsweise vor, die Biomethanproduktion massiv zu steigern, um unabhängiger von fossilen Erdgasimporten zu werden. Nationale Förderprogramme und Einspeiseregelungen unterstützen diesen Ausbau.
„Da Methan chemisch sehr stabil ist, muss die RTO für diesen Einsatz gezielt ausgelegt werden. Erforderlich sind eine ausreichend hohe Temperatur, eine definierte Verweilzeit und eine sichere Durchmischung des Gasstroms“, sagt Dirk Jackisch.
Sicherheit auch außerhalb des Regelbetriebs
Ob eine RTO kontinuierlich arbeitet oder hauptsächlich für besondere Betriebszustände bereitsteht, hängt von der jeweiligen Biomethan-Aufbereitungsanlage ab. Fällt im Regelbetrieb permanent methanhaltiges Restgas an, muss es fortlaufend behandelt oder zurückgeführt werden. Andere Anlagen benötigen die RTO vor allem beim Anfahren, Abfahren, bei unzureichender Gasqualität oder bei Störungen.
„Eine RTO mit wenigen Betriebsstunden ist nicht automatisch ungenutzt. Ihre Aufgabe kann darin bestehen, genau dann die Emissionssicherheit zu gewährleisten, wenn der reguläre Aufbereitungsprozess verlassen wird“, erklärt Jackisch.
Eine allgemeine Vorschrift, nach der jede Biomethananlage zwingend eine RTO benötigt, gibt es nicht. Der Betreiber muss jedoch nachweisen, wie die Emissionsanforderungen auch bei abweichenden Betriebszuständen eingehalten werden. Welche technische Lösung dafür erforderlich ist, ergibt sich aus dem Anlagenkonzept und dem jeweiligen Genehmigungsbescheid.
Die Praxis entscheidet
Die RTO überzeugt durch ihre hohe Wärmerückgewinnung, ist aber keine Universallösung. Die TNV punktet mit Robustheit, die KNV mit niedrigen Reaktionstemperaturen. Welche Technik am effizientesten arbeitet, entscheidet deshalb nicht allein das Verfahren, sondern sein Zusammenspiel mit dem tatsächlichen Abluftstrom.
„Die beste Anlage ist diejenige, die den Abluftstrom dauerhaft sicher reinigt und dabei über den gesamten Betrieb möglichst wenig zusätzliche Energie benötigt“, fasst der Venjakob-Experte zusammen.
WEITERE MITTEILUNGEN


Ihr Kontakt zur Pressemeldung
Für Rückfragen zu dieser Pressemeldung stehen wir Ihnen gerne zur Verfügung.


